Una esquina de acero se corta mal cuando se razona únicamente en términos de herramienta. La elección del disco o de la hoja representa solo una fracción del problema. La verdadera dificultad radica en el mantenimiento de la pieza, en la gestión térmica y en la tolerancia deseada en el ensamblaje final.
Tolerancia de corte en esquina de acero: el umbral a alcanzar
En pequeña serie, una tolerancia de más o menos 1 mm en la longitud cortada se considera correcta, incluso en un marco profesional. Este referente cambia las reglas del juego: no es necesario apuntar al décimo de milímetro con una amoladora angular en un perfil destinado a un marco de refuerzo o un chasis mecano-soldado.
Para un ensamblaje soldado al arco, se recomienda incluso un margen de 1 a 2 mm entre las piezas. Facilita la penetración del baño de fusión. En soldadura, los requisitos son más estrictos, y el corte debe pasar por una herramienta guiada (sierra de cinta, cortadora de metales con tope).
Recomendamos adoptar siempre la práctica de la sobre-longitud sistemática y luego corte de ajuste. Consiste en cortar la esquina con un margen de 2 a 3 mm, y luego ajustar la medida final con una lima o un disco de láminas. Es un método estándar en carpintería metálica, y evita piezas demasiado cortas, irrecuperables. Un recurso detallado sobre el corte de una esquina de acero precisa los pasos de trazado y perforación asociados a este enfoque.
Velocidad de corte y avance: lo que arruina tus discos
La mayoría de las guías se limitan a listar las herramientas sin abordar los ajustes. Sin embargo, observamos que el desgaste prematuro de los discos casi siempre proviene de una velocidad de avance mal calibrada, no de una mala elección de disco.
Sobre un acero de construcción clásico (S235, S275), una amoladora angular de 125 mm con un disco fino (1 a 1,6 mm de grosor) funciona bien, siempre que se deje trabajar al disco sin forzar. Presionar demasiado reduce la rotación, genera un calentamiento localizado y crea una zona endurecida por trabajo en frío. El siguiente corte en esta zona será más difícil y consumirá el disco aún más rápido.
Por el contrario, en acero inoxidable o en esquina de acero de alta resistencia, un aumento de la velocidad de corte de aproximadamente el 20 % puede reducir a la mitad la vida útil de la herramienta. La ventana de ajuste es estrecha. Si es demasiado lento, el acero se endurece. Si es demasiado rápido, la hoja se sobrecalienta y pierde su dureza.
Para esquinas de gran sección (alas superiores a 50 mm), la sierra de cinta sigue siendo el mejor compromiso entre precisión y economía de consumibles. La línea de corte es más fina, la velocidad de avance es constante, y la pieza no se calienta casi nada.
Corte a 45 grados en esquina: técnica de trazado y sujeción
El corte de inglete a 45 grados en una esquina de acero presenta un problema específico que la madera no plantea: las dos alas del perfil no están en el mismo plano. Es necesario trazar el ángulo en cada ala por separado, trasladando la línea de corte con una escuadra combinada o un transportador de ángulo colocado plano sobre cada cara.
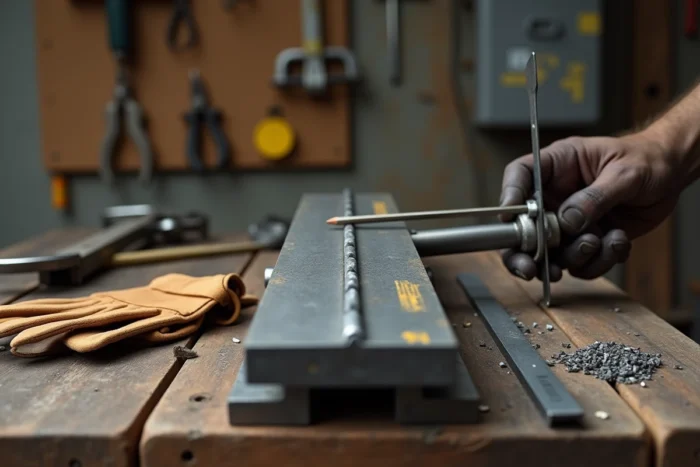
- Primero, trazar en el ala horizontal (la que está sobre el tornillo de banco) comenzando desde el borde interior del pliegue, con un punzón o un trazador de carburo. El lápiz se desliza sobre el acero y se borra al primer contacto con el disco.
- Luego, trasladar la línea al ala vertical tomando como referencia el punto marcado en el borde. Verificar la coherencia de los dos trazados con una escuadra falsa ajustada a 45 grados.
- Sujetar la esquina en el tornillo de banco con el ala más ancha apoyada en el mordaza fija. Intercalar una cuña de aluminio o de madera dura entre el mordaza móvil y la pieza para evitar marcar el acero si la terminación visible es importante.
La sujeción es la variable más subestimada en la calidad de un corte. Una esquina que vibra en el tornillo de banco produce una línea irregular, desgasta el disco de manera asimétrica y aumenta el riesgo de retroceso de la amoladora. Apretar firmemente, a menos de 30 mm de la línea de corte, cambia radicalmente el resultado.
Acabado del borde después del corte: desbarbado y ajuste
Un corte limpio con disco o sierra no exime de un trabajo de acabado. Las rebabas en los bordes interiores de la esquina dificultan el acoplamiento de las piezas y comprometen la calidad de una soldadura. En un ángulo visible (revestimiento, barandilla, mobiliario), el acabado del borde determina directamente el resultado final.
- Pasar una lima bastarda por las dos caras de la línea para romper los bordes afilados y retirar las rebabas principales. Trabajar en un solo sentido, nunca de ida y vuelta, para obtener un acabado uniforme.
- Repetir con un disco de láminas (grano 60 y luego 120) si la superficie debe recibir pintura o tratamiento. El disco de láminas no retira material en exceso y sigue el perfil del ala sin cavar.
- Controlar la planitud del borde con una pequeña regla metálica. Un defecto de planitud superior a 1 mm en una esquina de 40 mm de ala requiere un ajuste con la amoladora y un disco rígido.
En las esquinas de acero galvanizado, el corte destruye la capa de zinc en el borde. Aplicar una pintura rica en zinc (galvanización en frío) en el borde evita que la corrosión comience precisamente en el lugar más expuesto.
El último punto a tener en cuenta es la seguridad. Las proyecciones de metal durante el corte con la amoladora son especialmente peligrosas en una esquina, porque el ángulo del perfil devuelve las chispas en direcciones impredecibles. Gafas de protección integrales, guantes anti-corte y delantal: estos equipos no son opcionales, incluso para un solo corte.