Una lamiera in acciaio si taglia male quando si ragiona esclusivamente in termini di utensile. La scelta del disco o della lama rappresenta solo una frazione del problema. La vera difficoltà risiede nel mantenere il pezzo, nella gestione termica e nella tolleranza desiderata per l’assemblaggio finale.
Tolleranza di taglio su lamiera in acciaio: la soglia da raggiungere
In piccole serie, una tolleranza di più o meno 1 mm sulla lunghezza tagliata è considerata corretta, anche in un contesto professionale. Questo riferimento cambia le carte in tavola: non è necessario puntare al decimo di millimetro con un smerigliatore angolare su un profilo destinato a un telaio di rinforzo o a un telaio meccanico saldato.
Per un assemblaggio saldato ad arco, è persino consigliato un intervallo di 1-2 mm tra i pezzi. Facilita la penetrazione del bagno di fusione. Nella brasatura, le esigenze sono più severe e il taglio deve passare attraverso un utensile guidato (sega a nastro, troncatrice per metalli con fermo).
Consigliamo di adottare sempre la pratica della lunghezza eccessiva sistematica seguita da un taglio di aggiustamento. Consiste nel tagliare la lamiera con un margine di 2-3 mm, per poi riprendere la misura finale con una lima o un disco a lamelle. È un metodo standard nella carpenteria metallica e evita pezzi troppo corti, irrimediabili. Una risorsa dettagliata su il taglio di una lamiera in acciaio specifica le fasi di tracciatura e foratura associate a questo approccio.
Velocità di taglio e avanzamento: cosa rovina i vostri dischi
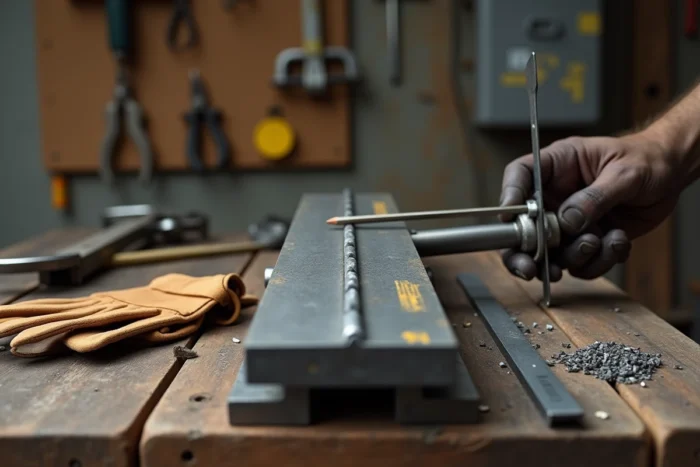
La maggior parte delle guide si limita a elencare gli utensili senza affrontare le regolazioni. Tuttavia, osserviamo che l’usura prematura dei dischi deriva quasi sempre da una velocità di avanzamento mal calibrata, non da una cattiva scelta del disco.
Su un acciaio da costruzione classico (S235, S275), un smerigliatore angolare da 125 mm con un disco sottile (1-1,6 mm di spessore) funziona bene, a condizione di lasciare lavorare il disco senza forzare. Premere troppo forte rallenta la rotazione, genera un surriscaldamento localizzato e crea una zona indurita per incrudimento. Il taglio successivo in questa zona sarà più difficile e consumerà il disco ancora più velocemente.
Al contrario, su acciaio inossidabile o su lamiera in acciaio ad alta resistenza elastica, un aumento della velocità di taglio di circa il 20% può dimezzare la durata dell’utensile. La finestra di regolazione è ristretta. Troppo lento, l’acciaio si incrudisce. Troppo veloce, la lama surriscalda e perde la sua durezza.
Per le lamiere di grande sezione (alette superiori a 50 mm), la sega a nastro rimane il miglior compromesso tra precisione ed economia di materiali di consumo. Il segno di taglio è più fine, la velocità di avanzamento è costante e il pezzo non si surriscalda quasi affatto.
Taglio a 45 gradi su lamiera: tecnica di tracciatura e bloccaggio
Il taglio a 45 gradi su una lamiera in acciaio presenta un problema specifico che il legno non presenta: le due alette del profilo non sono nello stesso piano. È necessario tracciare l’angolo su ogni aletta separatamente, riportando la linea di taglio con una squadra combinata o un goniometro posato piatto su ciascun lato.
- Tracciare prima sull’ala orizzontale (quella posata sulla morsa) partendo dal bordo interno della piega, con un punzone o un tracciatore in carburo. La matita scivola sull’acciaio e si cancella al primo contatto con il disco.
- Riportare poi la linea sull’ala verticale prendendo come riferimento il punto segnato sul bordo. Verificare la coerenza dei due tracciati con una falsa squadra regolata a 45 gradi.
- Bloccare la lamiera nella morsa con l’ala più larga a contatto con il morso fisso. Interporre un distanziatore in alluminio o in legno duro tra il morso mobile e il pezzo per evitare di segnare l’acciaio se la finitura visibile è importante.
Il bloccaggio è la variabile più sottovalutata nella qualità di un taglio. Una lamiera che vibra nella morsa produce un segno irregolare, consuma il disco in modo asimmetrico e aumenta il rischio di rinculo della smerigliatrice. Stringere saldamente, a meno di 30 mm dal segno di taglio, cambia radicalmente il risultato.
Finitura del bordo dopo il taglio: sbavatura e aggiustamento
Un taglio netto con disco o sega non esime da un lavoro di finitura. Le bave sugli spigoli interni della lamiera ostacolano l’accostamento dei pezzi e compromettono la qualità di una saldatura. Su un angolo visibile (rivestimento, parapetto, mobili), la finitura del bordo determina direttamente il risultato finale.
- Passare una lima a faccia su entrambi i lati del segno per smussare gli spigoli vivi e rimuovere le bave principali. Lavorare in un’unica direzione, mai avanti e indietro, per ottenere una finitura regolare.
- Riprendere con un disco a lamelle (grana 60 poi 120) se la superficie deve ricevere una vernice o un trattamento. Il disco a lamelle non rimuove materiale in eccesso e segue il profilo dell’ala senza scavare.
- Controllare la planarità del bordo con una piccola riga metallica. Un difetto di planarità superiore a 1 mm su una lamiera di 40 mm di aletta richiede una ripresa con la smerigliatrice con un disco rigido.
Su lamiere in acciaio zincato, il taglio distrugge lo strato di zinco sul bordo. Applicare una vernice ricca di zinco (galvanizzazione a freddo) sul bordo evita che la corrosione inizi proprio nel punto più esposto.
L’ultimo punto da tenere a mente riguarda la sicurezza. Le proiezioni di metallo durante il taglio con la smerigliatrice sono particolarmente pericolose su una lamiera, perché l’angolo del profilo rimanda le scintille in direzioni imprevedibili. Occhiali di protezione integrali, guanti anti-taglio e grembiule: questi dispositivi non sono opzionali, nemmeno per un solo segno di taglio.