Uma cantoneira de aço corta mal quando se raciocina apenas em termos de ferramenta. A escolha do disco ou da lâmina representa apenas uma fração do problema. A verdadeira dificuldade está na fixação da peça, na gestão térmica e na tolerância desejada na montagem final.
Tolerância de corte em cantoneira de aço: o limite a ser alcançado
Em pequenas séries, uma tolerância de mais ou menos 1 mm na comprimento cortado é considerada correta, mesmo em um contexto profissional. Esse parâmetro muda a situação: não é necessário buscar a décima de milímetro com uma esmerilhadeira angular em um perfil destinado a um quadro de reforço ou um chassi mecano-soldado.
Para uma montagem soldada a arco, uma diferença de 1 a 2 mm entre as peças é até recomendada. Isso facilita a penetração do banho de fusão. Na soldagem, as exigências são mais rigorosas, e o corte deve passar por uma ferramenta guiada (serra de fita, serra de metais com batente).
Recomendamos sempre adotar a prática de sobrante sistemático seguido de corte de ajuste. Isso consiste em cortar a cantoneira com uma margem de 2 a 3 mm e, em seguida, ajustar a medida final com uma lima ou disco de lixas. É um método padrão em marcenaria metálica e evita peças muito curtas, irrecuperáveis. Um recurso detalhado sobre o corte de uma cantoneira de aço detalha as etapas de marcação e perfuração associadas a essa abordagem.
Velocidade de corte e avanço: o que arruína seus discos
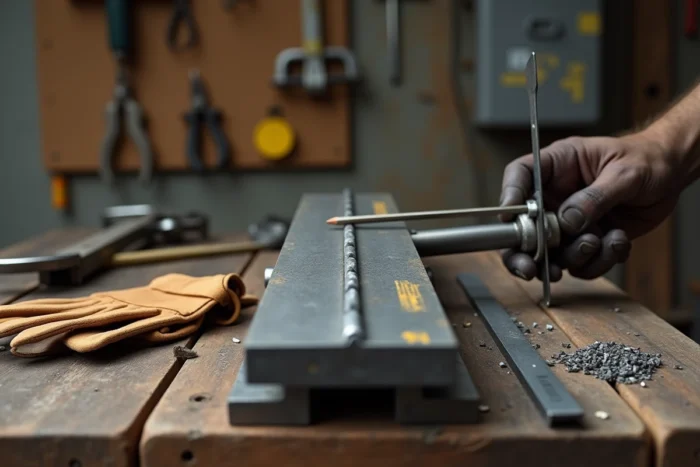
A maioria dos guias se contenta em listar as ferramentas sem abordar os ajustes. No entanto, observamos que o desgaste prematuro dos discos vem quase sempre de uma velocidade de avanço mal calibrada, e não de uma má escolha de disco.
Em um aço de construção clássico (S235, S275), uma esmerilhadeira angular de 125 mm com um disco fino (1 a 1,6 mm de espessura) funciona bem, desde que se deixe o disco trabalhar sem forçar. Pressionar muito forte desacelera a rotação, gera um aquecimento localizado e cria uma zona endurecida por encruamento. O corte seguinte nessa zona será mais difícil e consumirá o disco ainda mais rápido.
Por outro lado, em aço inoxidável ou cantoneira de aço com alta limite elástico, um aumento na velocidade de corte de cerca de 20% pode reduzir pela metade a vida útil da ferramenta. A janela de ajuste é estreita. Muito lento, o aço encrua. Muito rápido, a lâmina superaquece e perde sua dureza.
Para cantoneiras de seção grande (asas superiores a 50 mm), a serra de fita continua sendo o melhor compromisso entre precisão e economia de consumíveis. O traço de corte é mais fino, a velocidade de avanço é constante e a peça quase não aquece.
Corte a 45 graus em cantoneira: técnica de marcação e fixação
O corte em ângulo de 45 graus em uma cantoneira de aço apresenta um problema específico que a madeira não apresenta: as duas asas do perfil não estão no mesmo plano. É necessário traçar o ângulo em cada asa separadamente, transferindo a linha de corte com um esquadro combinado ou um transferidor de ângulo colocado plano em cada face.
- Primeiro, trace na asa horizontal (a que está apoiada no grampo) a partir da aresta interna da dobra, com um punção ou um traçador de carboneto. O lápis escorrega sobre o aço e se apaga no primeiro contato com o disco.
- Em seguida, transfira a linha para a asa vertical tomando como referência o ponto marcado na aresta. Verifique a coerência dos dois traçados com um esquadro falso ajustado a 45 graus.
- Fixe a cantoneira no grampo com a asa mais larga apoiada na mordente fixa. Intercale uma calço de alumínio ou madeira dura entre a mordente móvel e a peça para evitar marcar o aço se a acabamento visível for importante.
A fixação é a variável mais subestimada na qualidade de um corte. Uma cantoneira que vibra no grampo produz um traço irregular, desgasta o disco de forma assimétrica e aumenta o risco de retrocesso da esmerilhadeira. Apertar firmemente, a menos de 30 mm do traço de corte, muda radicalmente o resultado.
Acabamento da borda após o corte: desbaste e ajuste
Um corte limpo com disco ou serra não dispensa um trabalho de acabamento. As rebarbas nas arestas internas da cantoneira dificultam o encaixe das peças e comprometem a qualidade de uma solda. Em um ângulo visível (revestimento, guarda-corpo, mobiliário), o acabamento da borda determina diretamente o resultado final.
- Passar uma lima de dente grosso nas duas faces do traço para quebrar as arestas vivas e remover as principais rebarbas. Trabalhe em um único sentido, nunca em vaivém, para obter um acabamento regular.
- Retomar com disco de lixas (grão 60 e depois 120) se a superfície for receber uma pintura ou tratamento. O disco de lixas não remove material em excesso e segue o perfil da asa sem cavar.
- Verifique a planicidade da borda com uma pequena régua metálica. Um defeito de planicidade superior a 1 mm em uma cantoneira de 40 mm de asa exige um ajuste com a esmerilhadeira e um disco rígido.
Em cantoneiras de aço galvanizado, o corte destrói a camada de zinco na borda. Aplicar uma tinta rica em zinco (galvanização a frio) na borda evita que a corrosão comece precisamente no ponto mais exposto.
O último ponto a ter em mente diz respeito à segurança. As projeções de metal durante o corte com a esmerilhadeira são particularmente perigosas em uma cantoneira, porque o ângulo do perfil reflete as faíscas em direções imprevisíveis. Óculos de proteção integrais, luvas anti-corte e avental: esses equipamentos não são opcionais, mesmo para um único traço de corte.